
Uncategorized
Introduction à l’automatisme industriel
Sep
Introduction à l’automatisme industriel : principes, composants et fonctionnement
L’automatisme industriel est au cœur d’une grande partie des équipements de production modernes. Une ligne de conditionnement qui remplit automatiquement des bouteilles, un convoyeur qui trie des colis, une machine qui positionne et perce une pièce ou encore une installation qui maintient automatiquement la température d’un procédé reposent tous sur des principes d’automatisation.
Derrière ces machines se trouve une organisation relativement logique : des capteurs observent ce qui se passe, un système de commande analyse ces informations et des actionneurs produisent les mouvements ou actions demandés. L’automate programmable industriel, ou API, occupe souvent une place centrale dans cette chaîne.
Comprendre l’automatisme industriel ne consiste donc pas uniquement à apprendre à programmer un automate. Il faut également savoir analyser le fonctionnement d’une machine, identifier ses entrées et ses sorties, comprendre les séquences de fonctionnement, connaître les composants électriques et maîtriser progressivement les outils de programmation et de diagnostic.
Qu’est-ce que l’automatisme industriel ?
L’automatisme industriel regroupe les technologies et méthodes permettant à une machine ou à un procédé d’exécuter automatiquement des opérations selon une logique définie. Le système reçoit des informations grâce aux capteurs, les traite dans une partie commande puis agit sur le procédé au moyen de préactionneurs et d’actionneurs.
Une opération automatisée peut être extrêmement simple. Une pompe, par exemple, peut démarrer lorsque le niveau d’une cuve descend sous une certaine limite et s’arrêter une fois le niveau supérieur atteint.
À l’autre extrême, une ligne industrielle peut comporter des centaines de capteurs, moteurs, vérins, variateurs et équipements communiquant entre eux par plusieurs réseaux.
Schneider Electric inclut notamment dans les systèmes d’automatisme modernes les API/PLC, interfaces homme-machine, systèmes SCADA, réseaux industriels et actionneurs.
Automatisme et automatisation : quelle différence ?
Les deux termes sont proches mais ne désignent pas exactement la même chose dans tous les contextes.
L’automatisation décrit plutôt l’action ou le processus consistant à rendre une opération automatique.
L’automatisme désigne davantage l’ensemble des techniques, fonctions et équipements permettant de réaliser cette commande automatique.
Dans un atelier, on parlera par exemple de l’automatisation d’une ligne de conditionnement et du système d’automatisme chargé de la piloter.
Pourquoi automatiser un procédé industriel ?
L’automatisation est particulièrement adaptée aux opérations répétitives et aux séquences qui doivent être réalisées de manière reproductible.
Elle peut notamment servir à :
- répéter un cycle de production selon une séquence déterminée ;
- maintenir une température, une pression, un niveau ou une vitesse ;
- coordonner plusieurs moteurs et vérins ;
- contrôler la présence et la position de pièces ;
- réduire l’exposition des opérateurs à certaines opérations dangereuses ;
- surveiller l’état d’une installation ;
- enregistrer des événements et des données de production ;
- détecter certaines anomalies et faciliter le diagnostic.
Il ne faut toutefois pas considérer l’automatisation comme la suppression complète de toute intervention humaine. Les opérateurs restent indispensables pour la préparation, le réglage, la supervision, la maintenance, le dépannage et la gestion des situations qui ne peuvent pas être entièrement prévues par la logique de commande.
Comment est organisé un système automatisé ?
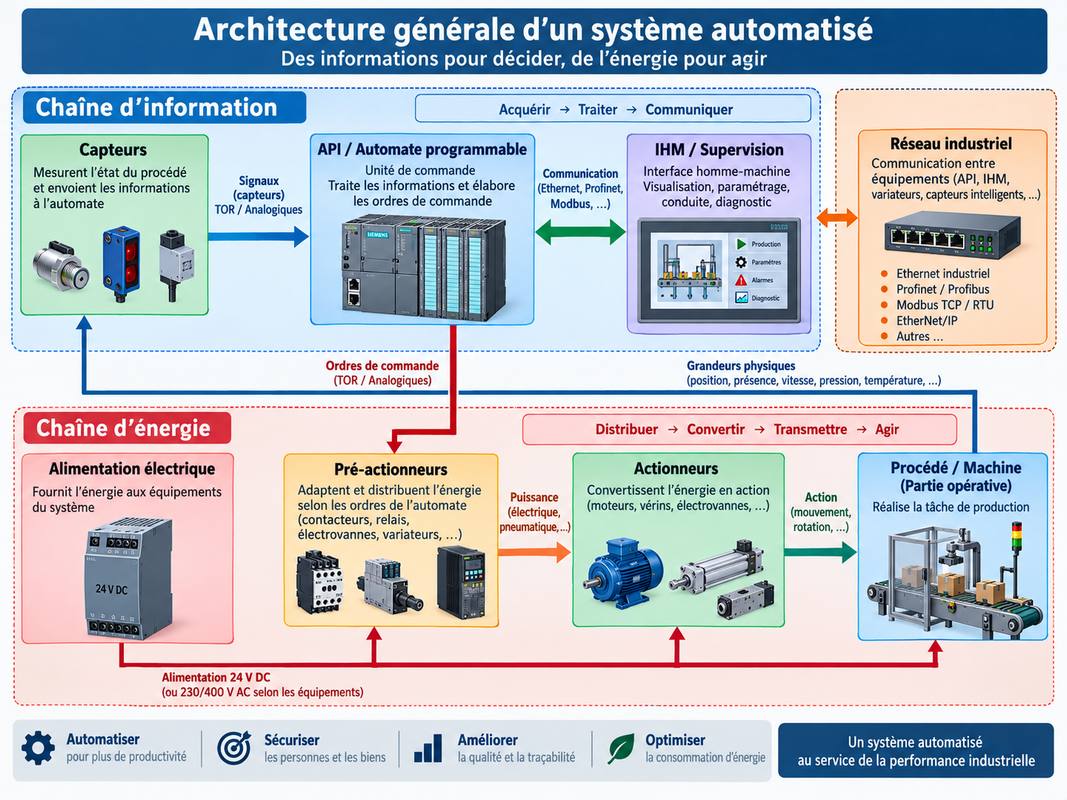
Un système automatisé est généralement étudié en distinguant la partie commande de la partie opérative.
Cette séparation facilite considérablement l’analyse d’une machine.
La partie opérative
La partie opérative correspond aux éléments qui réalisent physiquement le travail.
On y retrouve par exemple :
- moteurs ;
- vérins pneumatiques ou hydrauliques ;
- convoyeurs ;
- pompes ;
- vannes ;
- mécanismes de déplacement ;
- dispositifs de serrage ;
- outils de coupe ou de marquage.
Les capteurs installés sur la machine renseignent la partie commande sur l’état de cette partie opérative.
La partie commande
La partie commande reçoit les informations, applique la logique prévue par le concepteur et génère les ordres nécessaires.
Dans de nombreuses installations, elle s’articule autour d’un automate programmable industriel.
Le principe général peut être résumé ainsi :
Capteurs → Entrées de l’API → Programme → Sorties de l’API → Préactionneurs → Actionneurs → Machine
Cette représentation simple constitue l’une des bases les plus importantes de l’automatisme industriel.
Les principaux composants d’un automatisme industriel
| Composant | Fonction | Exemples |
|---|---|---|
| Capteur | Détecter ou mesurer une grandeur | détecteur inductif, cellule photoélectrique, sonde de température |
| API/PLC | Traiter les informations et exécuter le programme | automate programmable |
| Module d’entrée | Recevoir les signaux provenant du terrain | entrée TOR, entrée analogique |
| Module de sortie | Envoyer les commandes | sortie relais, transistor, analogique |
| Préactionneur | Adapter ou commuter l’énergie | contacteur, distributeur pneumatique, variateur |
| Actionneur | Produire une action physique | moteur, vérin, électrovanne |
| IHM | Permettre le dialogue avec l’opérateur | pupitre tactile |
| Réseau industriel | Échanger des données | Ethernet industriel, bus de terrain |
Chaque élément joue un rôle précis. Une erreur classique chez les débutants consiste à appeler « capteur » tout appareil raccordé à une entrée ou « actionneur » tout appareil raccordé à une sortie. En réalité, les fonctions doivent être distinguées plus précisément.
Les capteurs : les yeux du système automatisé
Un capteur transforme une information physique en un signal utilisable par le système de commande.
Supposons qu’un carton arrive sur un convoyeur. L’automate ne peut pas directement « voir » le carton. Il lui faut un détecteur capable de transmettre une information électrique indiquant :
carton présent = oui/non
Il existe de nombreux types de capteurs industriels.
Un détecteur inductif peut repérer certaines pièces métalliques. Une cellule photoélectrique peut détecter le passage d’un objet. Un capteur de pression mesure une pression, tandis qu’une sonde de température mesure une grandeur thermique.
Les informations peuvent être de type tout ou rien ou analogique.
Une entrée tout ou rien possède essentiellement deux états logiques : actif ou inactif.
Une valeur analogique représente au contraire une grandeur pouvant évoluer sur une plage de valeurs, comme une température, une pression ou un niveau.
Préactionneur et actionneur : une distinction essentielle
Un actionneur transforme une énergie disponible en action physique.
Un moteur électrique produit une rotation. Un vérin transforme une énergie pneumatique ou hydraulique en déplacement. D’autres actionneurs permettent de déplacer, serrer, pousser, couper ou positionner une charge.
Le préactionneur, lui, se situe entre la commande et l’actionneur.
L’automate ne commande généralement pas directement un moteur industriel de forte puissance. Sa sortie pilote plutôt un contacteur ou un variateur, qui gère ensuite l’énergie envoyée au moteur.
De même, pour commander un vérin pneumatique, l’API peut piloter la bobine d’un distributeur. Le distributeur dirige ensuite l’air comprimé vers les chambres du vérin.
Cette distinction est fondamentale lorsqu’on analyse les schémas électriques ou pneumatiques d’une machine.
Qu’est-ce qu’un automate programmable industriel ?
Un automate programmable industriel, ou API, est un contrôleur électronique destiné à commander automatiquement une machine ou un procédé. Il lit les signaux de ses entrées, exécute un programme logique puis met à jour ses sorties afin de piloter les équipements raccordés à l’installation.
PLC signifie Programmable Logic Controller. Dans ce contexte, PLC et API désignent donc essentiellement la même famille d’équipements.
Contrairement à un ordinateur bureautique, l’API est conçu pour s’intégrer à des applications de commande industrielle et disposer directement d’interfaces adaptées aux entrées et sorties de terrain. Les automates industriels sont également conçus pour fonctionner dans les contraintes propres aux environnements industriels.
De quoi est composé un API ?
Un automate comprend généralement :
Une unité centrale ou CPU. Elle exécute le programme et gère le fonctionnement général de l’automate.
Une mémoire. Elle contient notamment le programme utilisateur et différentes données nécessaires au fonctionnement.
Des entrées. Elles récupèrent les informations des capteurs, boutons et autres appareils.
Des sorties. Elles transmettent les commandes vers les équipements de terrain.
Une alimentation. Elle fournit l’énergie nécessaire au fonctionnement électronique.
Des interfaces de communication. Elles permettent d’échanger des données avec une IHM, d’autres automates, des variateurs ou des systèmes de supervision.
Certains automates sont compacts et regroupent plusieurs de ces fonctions dans un même boîtier. D’autres sont modulaires : on peut alors ajouter des cartes d’E/S ou de communication suivant les besoins du projet.
Comment fonctionne le cycle d’un automate ?
Le fonctionnement d’un automate est souvent expliqué à travers son cycle de scrutation.
De manière simplifiée, l’API répète continuellement plusieurs opérations :
- lecture ou acquisition des entrées ;
- exécution du programme utilisateur ;
- détermination des états de sortie ;
- mise à jour des sorties ;
- opérations internes de communication et de diagnostic selon l’architecture.
Une fois le cycle terminé, le suivant commence.
Cette répétition extrêmement rapide donne l’impression que l’automate réagit instantanément à la machine.
Le principe est essentiel pour comprendre certains comportements de programmation. Lorsqu’un capteur change d’état, ce changement doit être acquis puis traité par la logique avant d’influencer les sorties.
Entrées et sorties d’un automate
Pour programmer correctement une installation, il faut commencer par dresser une liste des entrées et des sorties.
Prenons une petite installation équipée d’un convoyeur et d’un poste de marquage.
Entrées possibles :
- bouton Marche ;
- bouton Arrêt ;
- détection d’un carton ;
- capteur « vérin sorti » ;
- capteur « vérin rentré » ;
- information de défaut.
Sorties possibles :
- commande du moteur du convoyeur ;
- commande du vérin ;
- voyant de fonctionnement ;
- voyant de défaut.
Avant même de programmer, cette liste permet de comprendre quelles informations l’automate possède et quels équipements il peut commander.
C’est également à ce moment que l’on découvre souvent les incohérences d’une spécification : une séquence peut demander de vérifier qu’une pièce est correctement positionnée alors qu’aucun capteur ne fournit cette information.
Automatisme combinatoire et automatisme séquentiel
Tous les automatismes ne se raisonnent pas de la même manière.
Dans un fonctionnement combinatoire, une sortie dépend directement d’une combinaison d’entrées.
Exemple :
Si le bouton Marche est appuyé ET qu’aucun défaut n’est présent, autoriser une commande.
Dans un fonctionnement séquentiel, le système doit également connaître l’étape du cycle dans laquelle il se trouve.
Un vérin ne doit pas avancer simplement parce qu’une pièce est détectée. Il doit éventuellement avancer uniquement après l’arrêt du convoyeur, une confirmation de positionnement et l’autorisation du cycle.
La notion d’état ou d’étape devient alors indispensable.
Le GRAFCET dans l’automatisme industriel
Le GRAFCET est un langage graphique de spécification utilisé pour décrire le comportement séquentiel d’un système de commande. Il représente notamment des étapes, des transitions et les conditions permettant de passer d’une étape à la suivante. Il aide à formaliser un cycle avant ou pendant sa traduction dans un programme d’automate.
IEC 60848 définit le GRAFCET comme un langage de spécification destiné à décrire le comportement de la partie séquentielle d’un système de commande.
Par exemple :
Étape 1 : attendre un carton.
Transition : carton détecté.
Étape 2 : arrêter le convoyeur.
Transition : carton correctement positionné.
Étape 3 : serrer le carton.
Transition : serrage confirmé.
Étape 4 : effectuer le marquage.
Étape 5 : libérer le carton.
Étape 6 : redémarrer le convoyeur.
L’intérêt est évident : avant d’écrire des instructions de programmation, on visualise la logique du procédé.
GRAFCET et SFC ne doivent pas être confondus
Les termes sont parfois employés comme s’ils étaient totalement interchangeables.
Le GRAFCET, défini notamment par IEC 60848, sert à la spécification du comportement séquentiel.
Le SFC — Sequential Function Chart — intervient dans le cadre des langages et éléments de programmation des contrôleurs définis par IEC 61131-3. Cette distinction peut devenir importante lorsqu’on passe de l’analyse fonctionnelle à l’implémentation sur un environnement de programmation particulier.
Quels langages utilise-t-on pour programmer un automate ?
La programmation dépend du constructeur, du logiciel et de l’application, mais le secteur s’appuie largement sur les concepts normalisés par la série IEC 61131.
L’édition IEC 61131-3:2025 définit notamment :
- LD — Ladder Diagram ;
- FBD — Function Block Diagram ;
- ST — Structured Text ;
- SFC — Sequential Function Chart, utilisé pour structurer l’organisation séquentielle des programmes.
Ladder Diagram
Le Ladder, ou langage à contacts, possède une représentation graphique historiquement proche des schémas à relais.
Il est particulièrement lisible pour certaines fonctions logiques : contacts, bobines, autorisations, verrouillages ou commandes simples.
Structured Text
Le Structured Text, souvent abrégé ST, est un langage textuel adapté aux traitements plus élaborés : calculs, conditions complexes, manipulation de données, boucles ou algorithmes.
Function Block Diagram
Le FBD représente le traitement sous forme de blocs fonctionnels reliés entre eux. Il est pratique pour de nombreuses fonctions de commande, de traitement de signaux et de régulation.
Un automaticien peut utiliser plusieurs approches au sein d’un même projet. Le choix dépend surtout de la fonction à réaliser, des règles du projet et des outils disponibles.
Exemple pratique : automatiser un poste de marquage
Imaginons un convoyeur transportant des cartons jusqu’à une station de marquage.
Le cahier des charges indique :
- le convoyeur transporte le carton ;
- un capteur détecte son arrivée ;
- le convoyeur s’arrête ;
- un dispositif maintient le carton ;
- le mécanisme de marquage effectue son cycle ;
- le carton est libéré ;
- le convoyeur redémarre.
Pour automatiser correctement cette installation, il faut traduire le cahier des charges en informations exploitables.
Le capteur d’entrée signale la présence du carton. Des détecteurs peuvent confirmer la position des vérins. L’API traite les états reçus et commande les sorties correspondantes. Des électrovannes ou contacteurs adaptent ensuite la commande aux actionneurs.
Un défaut doit également être prévu. Si le vérin ne rejoint pas sa position dans le délai prévu, continuer aveuglément le cycle serait une mauvaise stratégie. La commande doit être capable d’identifier certaines incohérences, d’empêcher la poursuite d’une séquence dangereuse et de transmettre une information de diagnostic.
Cet exemple montre pourquoi l’automatisme industriel ne se résume jamais à « écrire un programme ». Il faut comprendre la machine réelle.
Le rôle de l’interface homme-machine
Une IHM, ou interface homme-machine, permet à l’opérateur de dialoguer avec l’installation.
Elle peut afficher :
- l’état de la machine ;
- le mode automatique ou manuel ;
- les défauts ;
- les compteurs de production ;
- les valeurs de température ou de pression ;
- certaines consignes ;
- les écrans de maintenance.
L’IHM ne remplace pas nécessairement l’automate. Elle échange généralement des données avec le contrôleur, qui continue d’exécuter la logique de commande.
Dans une installation plus importante, un système SCADA peut servir à superviser plusieurs équipements, centraliser des données et suivre différents procédés.
Les réseaux de communication industriels
Les machines modernes ne fonctionnent plus comme des équipements totalement isolés.
L’API peut communiquer avec :
- une IHM ;
- des variateurs de vitesse ;
- des entrées/sorties déportées ;
- d’autres automates ;
- des instruments de mesure ;
- un système SCADA ;
- des systèmes informatiques de production.
Ces communications passent par différents protocoles et réseaux industriels.
Pour un débutant, il est préférable de comprendre d’abord une idée essentielle : un signal n’est plus obligatoirement transmis par un fil dédié entre chaque appareil. Une partie des informations peut être échangée sous forme de données numériques via un réseau.
Commande séquentielle et régulation : deux besoins différents
L’automatisme industriel ne concerne pas uniquement les séquences de mouvements.
Certaines applications exigent une régulation.
Supposons qu’une cuve doive rester à 80 °C. Il ne suffit pas toujours d’allumer le chauffage en dessous de 80 °C et de l’éteindre au-dessus. Selon le procédé, un régulateur peut calculer en permanence une commande adaptée à l’écart entre la température mesurée et la consigne.
On distingue donc des applications fortement orientées vers la logique séquentielle et d’autres davantage orientées vers le contrôle continu.
Dans la pratique industrielle, les deux approches sont souvent combinées.
Sécurité machine et automatisme : ne pas tout confondre
Une erreur importante consiste à supposer qu’un programme d’automate ordinaire suffit à assurer toutes les fonctions de sécurité d’une machine.
Les fonctions liées à la sécurité des personnes nécessitent une analyse de risques et des architectures adaptées aux exigences applicables. Selon l’installation, cela peut impliquer des relais de sécurité, automates de sécurité, dispositifs de coupure et équipements spécifiques.
Un arrêt d’urgence, par exemple, ne doit pas être traité comme un simple bouton utilisé pour arrêter normalement un cycle.
La conception des fonctions de sécurité doit donc rester distincte de la seule programmation fonctionnelle de la machine.
La cybersécurité fait désormais partie de l’automatisme
Dès qu’un système industriel échange des données sur un réseau, les questions de cybersécurité deviennent pertinentes.
La série IEC 62443 traite spécifiquement de la cybersécurité des systèmes d’automatisation et de contrôle industriels, en couvrant des aspects organisationnels et techniques.
Le NIST consacre également son guide SP 800-82 aux technologies opérationnelles, dont les systèmes de contrôle industriels, PLC et SCADA, avec une attention particulière portée aux contraintes de disponibilité, de fiabilité et de sûreté propres à ces environnements.
Pour un débutant, quelques principes suffisent déjà à créer de bonnes habitudes : éviter les connexions inutiles, gérer les accès, documenter l’architecture, conserver des sauvegardes fiables et ne pas traiter un réseau industriel exactement comme un réseau informatique bureautique.
Comment apprendre l’automatisme industriel efficacement ?
L’apprentissage devient beaucoup plus simple lorsqu’il suit la logique de fonctionnement réelle des machines.
Une progression cohérente consiste à commencer par l’électricité industrielle et les schémas de commande, puis étudier capteurs, actionneurs et préactionneurs. Viennent ensuite les entrées/sorties de l’API, les équations logiques, temporisations et compteurs, puis les séquences, le GRAFCET et les langages d’automate.
Les réseaux industriels, IHM, supervision, variation de vitesse et régulation peuvent être abordés progressivement.
Le piège classique est de commencer directement avec un logiciel de programmation. On apprend alors à placer des contacts ou des blocs sans comprendre précisément ce qu’ils représentent sur la machine.
Un bon automaticien doit toujours pouvoir relier une variable du programme à une réalité physique : quel capteur fournit cette information, quelle condition représente-t-elle et quel équipement sera réellement commandé ?
Erreurs courantes des débutants
La première erreur consiste à programmer avant d’avoir compris le cycle de la machine. Un programme correctement écrit sur le plan syntaxique peut parfaitement commander une mauvaise séquence.
La deuxième est d’oublier les retours d’information. Donner l’ordre à un vérin d’avancer ne signifie pas qu’il a réellement atteint sa position.
La troisième consiste à négliger les situations anormales. Que se passe-t-il si une pièce est absente ? Si un capteur reste actif ? Si le moteur déclenche son protection ? Si une étape ne se termine jamais ?
Enfin, beaucoup de débutants confondent commande fonctionnelle, protection électrique et sécurité machine. Ces domaines interagissent, mais ils ne sont pas interchangeables.
Conclusion
L’automatisme industriel repose sur un principe simple : observer un procédé, traiter les informations et agir selon une logique définie. Mais ce principe devient rapidement un domaine technique riche lorsqu’on y ajoute séquences, régulation, API, réseaux, IHM, diagnostic et exigences de sécurité.
Pour commencer, quatre notions doivent être parfaitement comprises : capteur, partie commande, préactionneur et actionneur. L’automate programmable industriel relie ensuite ces éléments en exécutant le programme chargé de piloter le procédé.
Une fois cette architecture assimilée, l’apprentissage du GRAFCET, du Ladder, du Structured Text ou des réseaux industriels devient beaucoup plus logique. L’objectif n’est plus seulement de programmer un API : il s’agit de comprendre comment une machine observe son environnement, prend des décisions et réalise correctement son cycle.
6. Questions fréquentes
Qu’est-ce que l’automatisme industriel en termes simples ?
L’automatisme industriel consiste à faire fonctionner automatiquement une machine ou un procédé grâce à des capteurs, un système de commande et des actionneurs. Les capteurs fournissent les informations, le système de commande les analyse et les actionneurs réalisent physiquement les opérations demandées.
Quelle est la différence entre API et PLC ?
Il n’existe pas de différence fondamentale : API signifie Automate Programmable Industriel en français, tandis que PLC signifie Programmable Logic Controller en anglais. Les deux expressions désignent couramment la même famille de contrôleurs industriels.
Quel est le rôle d’un automate programmable industriel ?
L’API reçoit les informations provenant notamment des capteurs, exécute le programme de commande et détermine les sorties à activer. Il peut ainsi commander des moteurs, vannes, contacteurs, voyants ou autres équipements d’une installation automatisée.
Quelle est la différence entre un capteur et un actionneur ?
Le capteur fournit une information sur l’état du procédé : présence, température, pression, position, etc. L’actionneur fait l’inverse : il produit une action physique, par exemple une rotation avec un moteur ou un déplacement avec un vérin.
À quoi sert le GRAFCET ?
Le GRAFCET sert à décrire graphiquement un comportement séquentiel. Il permet de représenter les étapes d’un cycle, les conditions de transition entre ces étapes et les actions associées. Il est particulièrement utile lors de l’analyse d’une machine séquentielle.
Quels langages faut-il apprendre pour programmer un automate ?
Le Ladder et le Structured Text constituent deux langages particulièrement importants. Le FBD est également très utilisé. La norme IEC 61131-3:2025 définit notamment LD, FBD et ST ainsi que les éléments SFC destinés à structurer des programmes séquentiels.
Faut-il connaître l’électricité pour apprendre l’automatisme industriel ?
Une base en électricité industrielle est très utile. Elle permet de comprendre les entrées et sorties, relais, contacteurs, alimentations, protections et câblages associés à l’automate. La programmation devient beaucoup plus facile lorsque l’on comprend les équipements physiques auxquels correspondent les variables du programme.
Quelle est la meilleure façon de commencer en automatisme ?
Il est généralement plus pédagogique de commencer par les capteurs, actionneurs, schémas électriques et entrées/sorties, puis d’étudier la logique combinatoire, les temporisations et les séquences. Le GRAFCET et la programmation d’API peuvent ensuite être introduits progressivement avec de petits exercices pratiques.
