Fabrication Mecanique
Travaux pratiques de fabrication mécanique : méthodes et calculs
Oct
Travaux pratiques de fabrication mécanique : méthodes et calculs
Les travaux pratiques de fabrication mécanique permettent de passer du dessin technique à la réalisation d’une pièce. Ils associent la préparation du travail, le choix des outils, le réglage des paramètres et le contrôle du résultat. Leur intérêt est de comprendre comment chaque décision influence les dimensions, l’état de surface et le temps de fabrication.
Une pièce réussie ne dépend pas uniquement de la machine utilisée. Le maintien du brut, l’ordre des opérations et les références de mesure jouent également un rôle important. Une erreur de préparation peut se retrouver dans toutes les étapes suivantes.
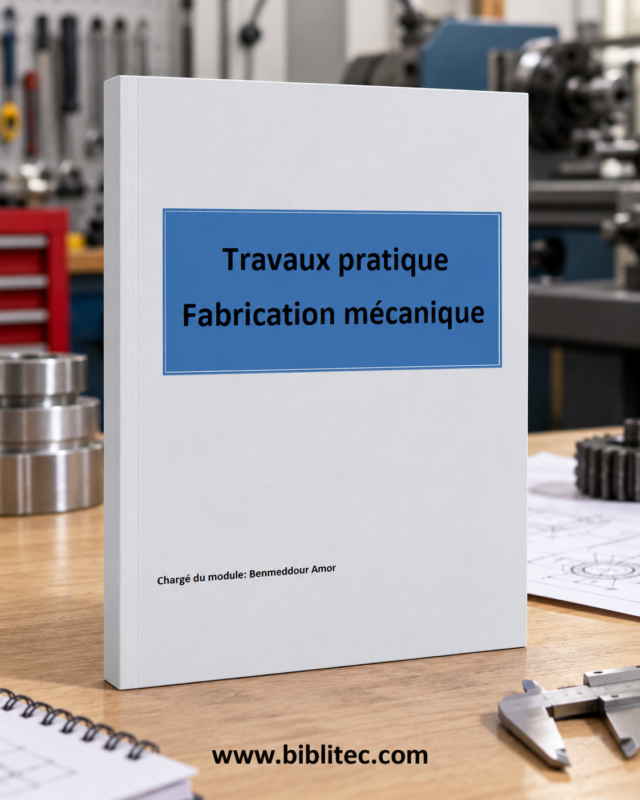
Le document présenté porte le titre Travaux pratique — Fabrication mécanique et indique Benmeddour Amor comme chargé du module. Il constitue le point de départ de cette introduction aux méthodes de travail en atelier.
Présentation du support de travaux pratiques
La page de garde fournie permet de confirmer les informations suivantes :
| Élément | Information visible |
|---|---|
| Titre affiché | Travaux pratique — Fabrication mécanique |
| Chargé du module | Benmeddour Amor |
| Langue | Français |
| Nature apparente | Support pédagogique de travaux pratiques |
| Domaine | Fabrication mécanique |
L’établissement, la date et la pagination ne figurent pas sur cette page. Le programme détaillé ne peut donc pas être confirmé à partir de la couverture seule.
Les opérations et les exemples présentés ci-dessous constituent un accompagnement pédagogique général. Ils ne sont pas attribués au sommaire exact du document.
À quoi servent les travaux pratiques de fabrication mécanique ?
Skip to PDF contentLes travaux pratiques de fabrication mécanique apprennent à préparer, réaliser et contrôler une opération de fabrication. Ils permettent de relier les indications du dessin aux gestes d’atelier, d’identifier les paramètres influents et d’expliquer les écarts entre la pièce attendue et la pièce obtenue.
Un TP ne consiste donc pas seulement à produire une forme. Il doit aussi permettre de justifier les choix effectués.
Pourquoi commencer par cette face ? Pourquoi utiliser cet outil ? Comment vérifier la dimension obtenue ? Ces questions développent une méthode transférable à d’autres pièces et à d’autres machines.
L’apprentissage porte autant sur le raisonnement que sur l’exécution.
Lire le dessin avant de commencer
Identifier les surfaces et les dimensions
Le dessin de définition indique ce que la pièce doit respecter.
Avant la fabrication, il faut repérer les dimensions, les tolérances, les indications géométriques et les exigences d’état de surface lorsqu’elles sont présentes.
Une cote nominale ne suffit pas toujours à définir l’acceptabilité. Une dimension de 20 mm, par exemple, doit être interprétée avec sa tolérance particulière ou avec les tolérances générales du dessin.
Comprendre les références
Les surfaces de référence servent à positionner la pièce et à effectuer certains contrôles.
Le choix de ces références influence la cohérence des opérations. Changer de référence sans analyser les conséquences peut accumuler des écarts.
Il faut donc distinguer la surface utilisée pour maintenir la pièce de celle qui sert à mesurer une caractéristique.
Examiner le brut
Le brut doit contenir suffisamment de matière pour réaliser la pièce et permettre sa prise.
Il faut vérifier sa forme, ses dimensions et son état. Les surépaisseurs doivent être compatibles avec les opérations prévues.
Une préparation correcte commence par la comparaison entre le brut disponible et le dessin de la pièce finie.
Préparer une gamme de fabrication
La gamme décrit l’enchaînement des opérations.
Elle précise les phases, les moyens utilisés, les surfaces réalisées et les contrôles associés. Son objectif est d’obtenir la pièce dans un ordre cohérent, avec des prises de pièce adaptées.
Pour un exercice simple, une gamme peut comporter :
| Étape | Objectif |
|---|---|
| Analyse du dessin | Identifier les exigences |
| Préparation du brut | Vérifier les dimensions disponibles |
| Première mise en position | Créer une référence utilisable |
| Ébauche | Enlever l’essentiel de la matière prévue |
| Finition | Approcher les caractéristiques finales |
| Contrôle | Comparer les résultats aux exigences |
| Ébavurage | Supprimer les arêtes ou bavures non souhaitées |
L’ébauche et la finition répondent à des objectifs différents. L’ébauche privilégie généralement l’enlèvement de matière, tandis que la finition recherche les caractéristiques finales.
Il faut prévoir les contrôles intermédiaires avant qu’une erreur ne devienne difficile à corriger.
Travaux pratiques de fabrication mécanique : comprendre le tournage
En tournage conventionnel, la pièce fournit généralement le mouvement de rotation principal. L’outil se déplace pour enlever de la matière.
Les opérations courantes comprennent :
- le dressage, pour réaliser une face ;
- le chariotage, pour usiner une surface cylindrique extérieure ;
- le rainurage, pour former une gorge ;
- l’alésage, pour usiner une surface intérieure ;
- le filetage, avec les moyens et réglages appropriés.
Un exercice de tournage permet d’observer l’influence du diamètre, de la vitesse, de l’avance et de la profondeur de passe.
La qualité obtenue dépend aussi de la rigidité du montage et de l’état de l’outil. Sandvik Coromant rappelle que le choix de la vitesse et de l’avance doit prendre en compte la machine, l’outil et la matière usinée. sandvik.coromant.com
Comprendre le fraisage
En fraisage, le mouvement de coupe est principalement assuré par la rotation de l’outil. Le déplacement relatif entre la pièce et la fraise permet de générer la surface.
Le fraisage sert notamment à produire des plans, des rainures, des épaulements et des contours.
Le montage de la pièce doit permettre l’accès de l’outil tout en assurant un maintien suffisant. Une pièce mal soutenue peut vibrer ou se déplacer sous les efforts de coupe.
Le nombre de dents, le diamètre de la fraise et l’engagement dans la matière influencent les conditions de travail. Deux outils de même diamètre ne s’utilisent donc pas nécessairement avec les mêmes paramètres.
Calculer la vitesse de rotation
La relation entre la vitesse de coupe et la vitesse de rotation s’écrit :
n = (1 000 × Vc) / (π × D)
Avec :
- n : vitesse de rotation en tours par minute ;
- Vc : vitesse de coupe en mètres par minute ;
- D : diamètre considéré en millimètres.
En tournage, il s’agit du diamètre usiné. En fraisage simple avec une fraise cylindrique, on utilise le diamètre de coupe de l’outil. Les géométries particulières peuvent demander un diamètre effectif adapté.
Ces grandeurs font partie des formules de référence utilisées en usinage. cdn2.sandvik.coromant.com
Exemple pédagogique
Pour un diamètre de 40 mm et une vitesse de coupe hypothétique de 25 m/min :
n = (1 000 × 25) / (π × 40)
n ≈ 199 tr/min
Cette valeur illustre uniquement le calcul. La vitesse de coupe à retenir doit provenir de données adaptées à la matière, à l’outil et aux conditions de l’exercice.
Le réglage final doit également respecter les possibilités de la machine et les consignes de l’encadrant.
Distinguer les avances en tournage et en fraisage
L’avance peut être exprimée de plusieurs manières. Il faut toujours vérifier son unité.
En tournage, l’avance f est souvent donnée en mm par tour. La vitesse d’avance correspondante vaut :
Vf = f × n
En fraisage, on utilise fréquemment l’avance par dent fz, exprimée en mm par dent :
Vf = fz × z × n
Avec z le nombre de dents participant à la définition de l’outil.
Pour un exemple fictif :
- fz = 0,04 mm/dent ;
- z = 4 dents ;
- n = 1 000 tr/min.
On obtient :
Vf = 0,04 × 4 × 1 000 = 160 mm/min
Il ne faut pas entrer une avance par dent dans un champ prévu pour une avance en millimètres par minute. Cette confusion change fortement les conditions de coupe.
Contrôler la pièce après l’usinage
Le contrôle permet de vérifier que la pièce respecte les exigences du dessin.
L’instrument doit être choisi selon la caractéristique à mesurer, la tolérance et les conditions d’accès.
| Moyen de contrôle | Exemple d’utilisation |
|---|---|
| Réglet | Vérification dimensionnelle approximative |
| Pied à coulisse | Mesure de dimensions extérieures, intérieures ou de profondeurs |
| Micromètre | Mesure précise d’une dimension adaptée à son type |
| Comparateur | Contrôle de variations ou d’écarts dans un montage défini |
| Équerre de contrôle | Vérification d’un angle droit selon la méthode retenue |
| Calibre | Vérification d’une condition dimensionnelle déterminée |
La résolution affichée ne représente pas à elle seule l’exactitude de la mesure.
Il faut aussi tenir compte de l’état de l’instrument, du positionnement, de la propreté des surfaces et de la température de la pièce. Mesurer immédiatement une pièce chaude peut fausser l’interprétation du résultat.
Rédiger un compte rendu de TP utile
Un compte rendu doit montrer ce qui a été préparé, réalisé et vérifié.
Une structure simple comprend :
- l’objectif du travail ;
- le dessin ou les caractéristiques demandées ;
- les moyens et les outils utilisés ;
- la gamme retenue ;
- les calculs de paramètres ;
- les mesures obtenues ;
- l’analyse des écarts.
L’analyse est essentielle. Écrire seulement « pièce non conforme » n’explique pas la cause.
Il faut examiner les possibilités : erreur de lecture, référence incorrecte, déplacement de la pièce, usure de l’outil ou méthode de mesure inadaptée. Une hypothèse doit rester présentée comme telle tant qu’elle n’a pas été vérifiée.
Travailler en sécurité dans l’atelier
Les machines-outils présentent notamment des risques liés aux éléments en rotation, aux projections et aux copeaux. L’INRS rappelle ces dangers dans sa brochure consacrée au tour. inrs.fr
Les contrôles, les changements d’outil et les interventions dans la zone de travail doivent être effectués selon les procédures prévues, machine arrêtée lorsque l’opération l’exige.
Ne retirez pas les copeaux à la main. Utilisez les moyens prévus, après arrêt, et respectez les protections de la machine.
Les vêtements flottants, bijoux et cheveux non attachés peuvent être entraînés. Les gants présentent également un risque de happement à proximité des organes en mouvement ; leur usage doit être adapté à la tâche et à l’analyse des risques. INRS
Un TP doit se dérouler sous l’encadrement prévu, avec les consignes propres à l’équipement utilisé.
Les erreurs fréquentes pendant les travaux pratiques
Une erreur courante consiste à commencer l’usinage avant d’avoir défini les références et l’ordre des opérations.
Une autre est de chercher à corriger un défaut en modifiant plusieurs paramètres simultanément. Il devient alors difficile de comprendre ce qui a amélioré ou aggravé le résultat.
Il faut aussi éviter de confondre une dimension affichée sur la machine avec la dimension réellement obtenue. Le contrôle de la pièce reste nécessaire.
Enfin, l’état de surface ne permet pas à lui seul de conclure à la conformité. Une pièce peut sembler bien usinée et présenter une cote incorrecte.
Questions fréquentes
Quels prérequis faut-il pour ces travaux pratiques ?
La lecture du dessin technique, les unités de mesure et les notions de base sur les matériaux constituent une préparation utile.
Quelle différence entre tournage et fraisage ?
En tournage conventionnel, la pièce tourne généralement. En fraisage, c’est principalement l’outil qui assure le mouvement de rotation de coupe.
Peut-on utiliser la même vitesse pour tous les matériaux ?
Non. Les paramètres dépendent notamment de la matière, de l’outil, de l’opération et de la rigidité du montage.
Pourquoi préparer une gamme ?
La gamme organise les opérations et les contrôles. Elle aide à conserver des références cohérentes et à éviter les reprises inutiles.
Le pied à coulisse suffit-il pour tous les contrôles ?
Non. Le moyen de contrôle doit être compatible avec la tolérance et la caractéristique à vérifier.
Que faire lorsqu’une cote est hors tolérance ?
Il faut mesurer à nouveau avec une méthode adaptée, identifier l’écart et demander la conduite à tenir à l’encadrant. Une nouvelle passe n’est pas toujours possible ni pertinente.
Les travaux pratiques de fabrication mécanique développent une méthode complète : lire, préparer, fabriquer, mesurer et analyser. La progression se mesure autant à la qualité de la pièce qu’à la capacité d’expliquer les choix et les résultats.
⬇ Télécharger le PDF