Fabrication Mecanique
Principe du tournage : mouvements et types de machines
Oct
Principe du tournage : mouvements et types de machines
Le principe du tournage repose sur l’association de deux mouvements : la rotation de la pièce et le déplacement d’un outil coupant. Leur combinaison permet d’enlever progressivement de la matière sous forme de copeaux pour obtenir la géométrie recherchée.
Ce procédé de fabrication mécanique sert notamment à réaliser des axes, des bagues, des entretoises et des pièces comportant des surfaces cylindriques. Pour comprendre son fonctionnement, il faut distinguer le mouvement de coupe, le mouvement d’avance et le réglage de la profondeur de passe.
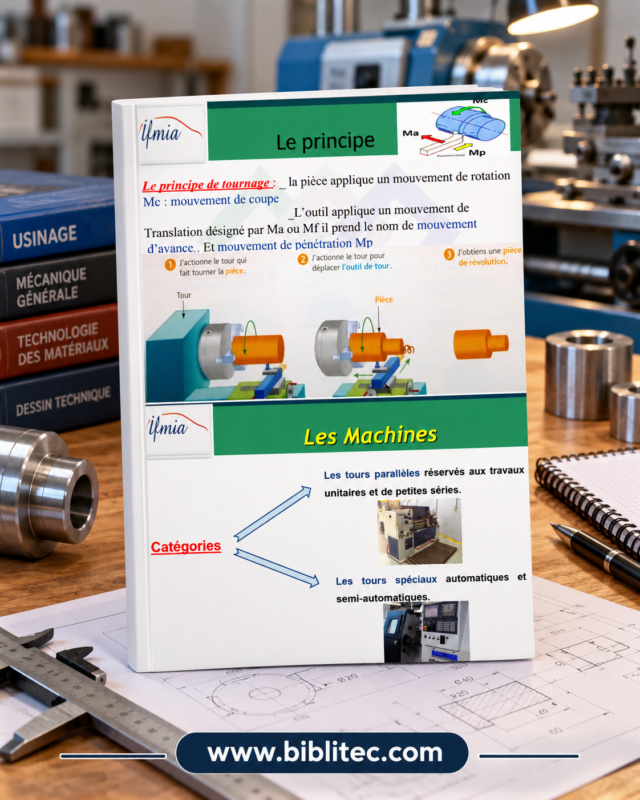
Le support présenté illustre ces mouvements, puis différencie les tours parallèles des tours spéciaux automatiques et semi-automatiques. Voici comment interpréter ces notions et les relier aux opérations d’usinage.
Quel est le principe du tournage ?
En tournage conventionnel, la pièce tourne autour de son axe pendant qu’un outil enlève de la matière. L’outil avance suivant une trajectoire définie pour produire une surface cylindrique, plane, conique ou profilée. Le résultat dépend de cette trajectoire, de la forme de l’outil et des réglages de coupe.
La pièce est généralement entraînée par la broche du tour. Selon sa géométrie et le travail prévu, elle peut être maintenue dans un mandrin, une pince ou un montage adapté.
L’outil est fixé dans un porte-outil. Les chariots assurent son déplacement par rapport à la pièce.
Sur un tour parallèle, l’opérateur prépare les réglages et commande les déplacements, dont certains peuvent être réalisés par avance automatique. Sur une machine à commande numérique, les trajectoires sont pilotées par un programme.
Les trois mouvements à connaître en tournage
La capture utilise les repères Mc, Ma ou Mf et Mp. Ils permettent de distinguer les fonctions des mouvements pendant l’usinage.
| Repère du support | Désignation | Fonction |
|---|---|---|
| Mc | Mouvement de coupe | Créer la vitesse relative nécessaire à la coupe |
| Ma ou Mf | Mouvement d’avance | Faire progresser l’outil sur la surface à usiner |
| Mp | Mouvement de pénétration | Engager l’outil pour définir la profondeur de passe |
Le mouvement de coupe Mc
Dans le cas classique présenté, le mouvement de coupe est assuré par la rotation de la pièce.
Il faut distinguer deux grandeurs :
- la vitesse de rotation, exprimée en tours par minute ;
- la vitesse de coupe, généralement exprimée en mètres par minute.
À vitesse de rotation identique, un point situé sur un grand diamètre parcourt une distance plus importante qu’un point situé sur un petit diamètre. La vitesse de coupe dépend donc du diamètre usiné.
Cette distinction explique pourquoi une même vitesse de broche ne convient pas automatiquement à toutes les pièces.
Le mouvement d’avance Ma ou Mf
Le mouvement d’avance fait progresser l’arête de coupe pour usiner une nouvelle portion de matière.
Sa direction dépend de l’opération :
- en chariotage, l’outil avance parallèlement à l’axe de la pièce ;
- en dressage, il avance perpendiculairement à cet axe ;
- pour un profil conique ou courbe, sa trajectoire combine plusieurs directions.
En tournage, l’avance est souvent exprimée en millimètres par tour. Une avance de 0,10 mm/tr signifie que l’outil progresse de 0,10 mm pendant une rotation complète de la pièce.
Le mouvement de pénétration Mp
Le mouvement de pénétration positionne l’outil à la profondeur nécessaire pour enlever la matière prévue.
Lors d’un chariotage extérieur, cette pénétration est radiale. Elle détermine la profondeur de passe.
Attention : un déplacement radial de 1 mm correspond à une diminution de diamètre de 2 mm. Cette relation géométrique est une source fréquente d’erreur chez les débutants.
Le rôle d’un déplacement dépend toutefois de l’opération : un déplacement transversal peut servir à régler la profondeur d’un chariotage ou constituer l’avance pendant un dressage.
Quelles formes peut-on obtenir par tournage ?
Le tournage permet de réaliser plusieurs surfaces sur une même pièce, à condition de disposer des outils et des montages appropriés.
| Opération | Objectif | Exemple |
|---|---|---|
| Chariotage | Réduire un diamètre extérieur | Portée cylindrique d’un axe |
| Dressage | Usiner une face plane | Extrémité d’une entretoise |
| Tournage conique | Produire une surface conique | Portée de centrage |
| Rainurage | Réaliser une gorge | Logement de circlip |
| Tronçonnage | Séparer une pièce du brut | Découpe d’une bague |
| Alésage | Usiner une surface cylindrique intérieure | Ajustement d’un logement |
| Filetage | Réaliser un filet intérieur ou extérieur | Assemblage vissé |
Le perçage axial peut également être effectué sur un tour. Dans une configuration conventionnelle courante, la pièce tourne tandis que le foret avance suivant son axe.
Les opérations de chariotage et de dressage constituent généralement de bons points de départ pour comprendre la relation entre trajectoire et surface obtenue. Une ressource pédagogique du Réseau Canopé présente notamment ces opérations en ébauche et en finition. ETINCEL-CANOPE
Les tours parallèles
Le support associe les tours parallèles aux travaux unitaires et aux petites séries. Cette présentation correspond à leur polyvalence : ils permettent de préparer des opérations variées et d’adapter les réglages à chaque pièce.
Comment fonctionne un tour parallèle ?
La broche entraîne la pièce. Le traînard se déplace le long du banc, tandis que le chariot transversal déplace l’outil perpendiculairement à l’axe de rotation.
Le chariot supérieur permet notamment de réaliser certains déplacements orientés. La poupée mobile peut soutenir une pièce longue ou recevoir un outil de perçage adapté.
L’opérateur intervient dans le choix des outils, le réglage des vitesses, les déplacements et le contrôle des dimensions.
Pour quels travaux est-il utilisé ?
Un tour parallèle convient notamment à la formation, à la réalisation de pièces uniques, à certains travaux de réparation et à la fabrication de petites séries.
Son intérêt pédagogique est direct : les mouvements restent faciles à observer et à relier aux surfaces usinées.
La mention « réservé aux travaux unitaires et petites séries » du support doit néanmoins être comprise comme une simplification pédagogique. Le choix réel dépend de la précision recherchée, du temps disponible, de l’équipement et de la complexité des pièces.
Les tours automatiques, semi-automatiques et CNC
La seconde catégorie visible sur la capture regroupe les tours spéciaux automatiques et semi-automatiques.
Ces termes décrivent le niveau d’automatisation du travail. Ils ne désignent pas tous une technologie de commande identique.
Le tour semi-automatique
Un tour semi-automatique réalise automatiquement une partie du cycle. L’opérateur conserve certaines interventions, par exemple le chargement, le déchargement ou le lancement d’une séquence.
La répartition précise dépend de la machine et de son équipement.
Le tour automatique
Un tour automatique peut enchaîner un cycle défini avec une intervention humaine réduite pendant son déroulement.
Selon sa conception, il peut utiliser des mécanismes à cames, une commande numérique ou d’autres dispositifs de commande. Automatique ne signifie donc pas systématiquement CNC.
Le tour à commande numérique
Un tour CNC pilote les déplacements suivant un programme. Il peut réaliser des profils, répéter des cycles et coordonner les changements d’outils selon son équipement.
Il reste nécessaire de préparer le montage, renseigner les correcteurs, vérifier le programme et contrôler les pièces.
| Critère | Tour parallèle conventionnel | Tour CNC |
|---|---|---|
| Pilotage des trajectoires | Commandes manuelles et avances mécaniques | Programme numérique |
| Préparation | Montage et réglages opérateur | Montage, outils, origines et programme |
| Profils complexes | Possibilités dépendantes des accessoires et méthodes | Trajectoires programmables |
| Répétition des opérations | Intervention opérateur plus importante | Cycles reproductibles après validation |
Comprendre les paramètres de coupe avec un exemple
La vitesse de rotation, l’avance et la profondeur de passe remplissent des fonctions différentes. Les valeurs ci-dessous sont uniquement des exemples de calcul.
Calculer la vitesse de rotation
La relation usuelle est :
n = (1 000 × Vc) ÷ (π × D)
Avec :
- n : vitesse de rotation en tr/min ;
- Vc : vitesse de coupe en m/min ;
- D : diamètre usiné en mm.
Pour un diamètre de 40 mm et une vitesse de coupe hypothétique de 25 m/min :
n = (1 000 × 25) ÷ (π × 40) ≈ 199 tr/min
Le calcul donne donc environ 200 tr/min.
La vitesse de coupe à utiliser doit être choisie en fonction de la matière, de l’outil et des conditions d’usinage. Sandvik Coromant souligne notamment le rôle de la machine, de la plaquette et de la matière dans le choix de la vitesse et de l’avance. sandvik.coromant.com
Calculer la vitesse d’avance
La vitesse d’avance se calcule ainsi :
Vf = f × n
Avec une avance de 0,10 mm/tr et une rotation de 200 tr/min :
Vf = 0,10 × 200 = 20 mm/min
Calculer la profondeur de passe
Pour passer d’un diamètre extérieur de 40 mm à 38 mm en une passe :
ap = (40 − 38) ÷ 2 = 1 mm
La matière retirée correspond donc à une profondeur radiale de 1 mm. Il faut vérifier si l’affichage ou le vernier de la machine indique un déplacement au rayon ou une variation au diamètre.
Les erreurs courantes à éviter
La première erreur consiste à confondre vitesse de coupe et vitesse de rotation. Une valeur en m/min ne se reporte pas directement sur une commande graduée en tr/min.
La deuxième consiste à considérer qu’un outil avance toujours parallèlement à la pièce. Cela est vrai pour un chariotage cylindrique, mais pas pour un dressage.
Une autre erreur concerne la profondeur de passe : retirer 2 mm sur le diamètre ne signifie pas pénétrer de 2 mm radialement.
Enfin, une commande numérique ne garantit pas, à elle seule, une pièce correcte. Le serrage, l’état de l’outil, les correcteurs et le contrôle dimensionnel restent déterminants.
Pour le travail en atelier, les consignes de la machine et la formation pratique restent indispensables. La fiche « Le tour » de l’INRS constitue une ressource dédiée à la prévention des risques liés à cet équipement. INRS
Questions fréquentes
Quel est le principe du tournage mécanique ?
Une pièce tourne tandis qu’un outil enlève de la matière. La trajectoire de l’outil et son engagement déterminent la surface obtenue.
Que signifie Mc en tournage ?
Mc désigne le mouvement de coupe. Dans le tournage conventionnel présenté, il correspond à la rotation de la pièce.
Quelle différence existe entre Ma et Mp ?
Ma désigne le mouvement d’avance, qui fait progresser la coupe. Mp désigne le mouvement de pénétration, utilisé pour régler l’engagement de l’outil.
Quelle différence existe entre chariotage et dressage ?
Le chariotage produit une surface cylindrique avec une avance parallèle à l’axe. Le dressage produit une face plane avec une avance transversale.
Un tour parallèle possède-t-il une avance automatique ?
De nombreux tours parallèles possèdent des avances mécaniques automatiques. Cela ne les transforme pas en machines à commande numérique.
Un tour automatique est-il toujours un tour CNC ?
Non. L’automatisation peut être obtenue par différents moyens, notamment des mécanismes à cames ou une commande numérique.
Skip to PDF content ⬇ Télécharger le PDF